
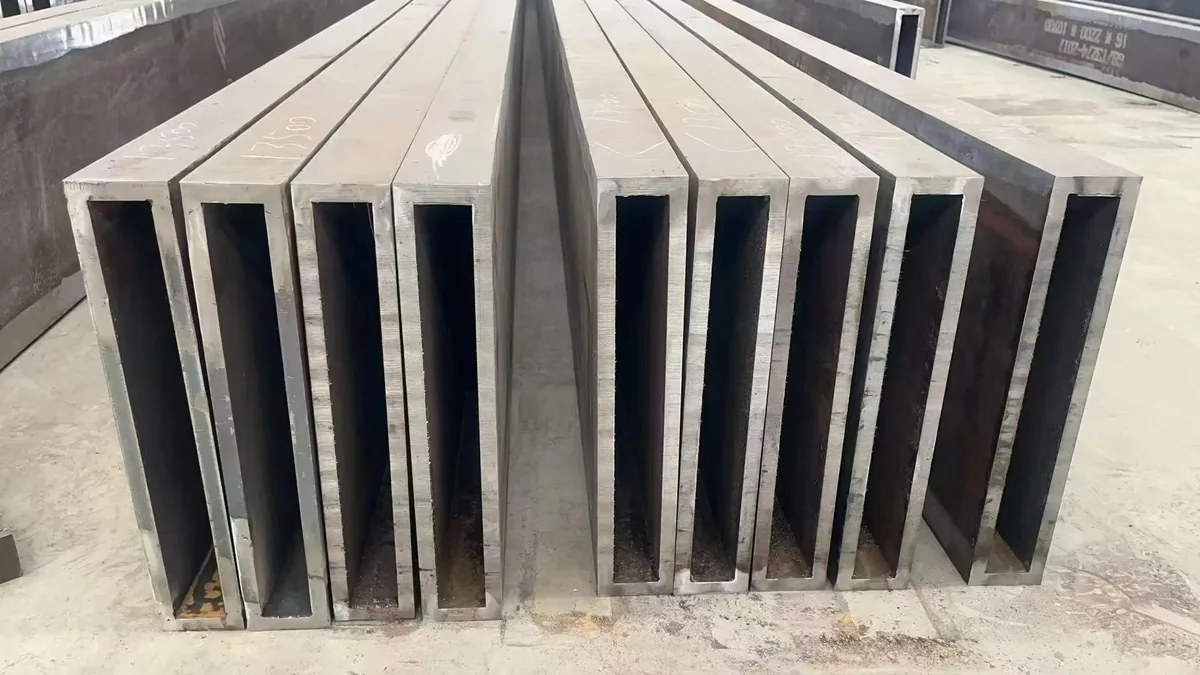
方矩管的外观精度,有三项最容易被买方忽略:边长公差、R 角规整度、镀锌层均匀性。前两项决定构件能不能装上,第三项决定它十年后还在不在。直角管 R 角说的就是方矩管四个转角那段圆弧的半径,它不是一个装饰性的数字,而是冷弯成型质量、焊接熔透、镀锌覆盖和节点贴合度的综合体检指标。这篇文章把 R 角的国标口径、常见规格速查、失效后果和现场验法一次讲清,方便采购和技术人员在报价阶段就把话说死,避免到货后扯皮。
一、先给结论:R 角是判断"精致不精致"的三条硬指标之一
同样执行 GB/T 6728-2025 的两根 100×100×4 方矩管,外观可以差出一大截。差别几乎都藏在三个地方:
| <p>判别维度</p> | <p>普通级观感</p> | <p>精致级观感</p> | <p>现场影响</p> |
|---|---|---|---|
| <p>R 角大小</p> | <p>明显偏小,接近尖角</p> | <p>落在规范中档,圆弧饱满</p> | <p>镀锌挂锌、焊缝成形、应力集中</p> |
| <p>R 角一致</p> | <p>同根管四角不一样</p> | <p>四角一致,同批一致</p> | <p>节点贴合度、拼装缝隙</p> |
| <p>R 角过渡</p> | <p>转角有折痕或塌陷</p> | <p>平滑过渡,无棱无褶</p> | <p>观感评级、喷涂附着力</p> |
直角管四个角的 R 角如果偏小,第一个受害者是热浸镀锌。锌液在尖角处流动性最差,容易出现锌层偏薄甚至局部漏镀, Outdoor 环境下最先锈的就是这里。第二个受害者是焊接:R 角过小,角部两根壁板之间夹角接近 90°,焊枪难以伸入,根部容易未熔合。第三个受害者是外观本身,围栏、幕墙、展架这类可视面占主导的项目,角部发尖会明显拉低观感评级。
所以 R 角值不值得较真,取决于你的项目里方矩管是"埋在混凝土里"还是"露在别人面前"。埋着的可以放宽,露着的必须卡。
二、R 角到底是什么:外圆弧半径 R 与内圆弧半径 r
GB/T 6728-2025《结构用冷弯型钢》的截面图标引符号里,R 指外圆弧半径,r 指内圆弧半径。两者不是独立给定的,关系很简单:
r = R − t
其中 t 是壁厚。也就是说,一根 100×100×4 的方矩管,如果外圆角 R = 11mm,那内圆角 r 就是 7mm。
这个几何关系有实际意义。角部材料在冷弯过程中被弯曲的正是 R 与 r 之间这段圆弧,弯曲半径越小,外侧纤维拉伸越大,壁厚减薄越严重。业内有句老话叫"角部减薄",说的就是这件事。所以 R 角不只是外观指标,它同时是壁厚负差的高发点。
需要注意的是,R 角是随规格和钢种牌号变化的量,不是固定倍数。壁厚从 2mm 走到 10mm,R 角的允许范围整体往上移;换成 Q355B 这类屈服强度超过 320MPa 的高强钢,因为材料回弹和成型阻力更大,标准给的 R 角区间也整体更大。
三、国标口径:R 角按壁厚和屈服强度分四档
按 GB/T 6728 的 R 角分档口径,屈服强度不超过 320MPa 的钢(Q235B、Q255 之类)与超过 320MPa 的钢(Q355B、Q390 等)分两套区间,每套再按壁厚分两档:
| <p>钢种类别</p> | <p>壁厚范围</p> | <p>外圆弧半径 R</p> | <p>内圆弧半径 r</p> |
|---|---|---|---|
| <p>屈服 ≤320MPa</p> | <p>t ≤ 3mm</p> | <p>1.0t ~ 2.5t</p> | <p>0 ~ 1.5t</p> |
| <p>屈服 ≤320MPa</p> | <p>3mm < t ≤ 10mm</p> | <p>2.0t ~ 3.5t</p> | <p>1.0t ~ 2.5t</p> |
| <p>屈服 >320MPa</p> | <p>t ≤ 3mm</p> | <p>1.5t ~ 2.5t</p> | <p>0.5t ~ 1.5t</p> |
| <p>屈服 >320MPa</p> | <p>3mm < t ≤ 10mm</p> | <p>2.5t ~ 4.0t</p> | <p>1.5t ~ 3.0t</p> |
按壁厚 10mm 以内分两档,是因为薄壁管成型辊压道次多、角部容易塌,厚壁管成型压力大、角部自然更饱满。给一个直观参照:4mm 壁厚的方矩管,R 角中档约 11mm,200×200×8 这类大规格 R 角中档约 22mm,肉眼一看就比 50×50×2 的小方管圆润得多。
另外,GB/T 6728-2025 里还有几个与外观直接挂钩的数字要一起记住:弯曲角度偏差不大于 ±1.5°,弯曲度每米不大于 2mm 且全长不大于总长度的 0.15%,以理论重量交货时重量偏差为 +10% / −6%。这三项和 R 角是一组,单独合格意义不大。
四、常见规格 R 角速查表
按上表口径换算,下列为外圆弧半径 R 的允许区间,单位 mm:
| <p>规格</p> | <p>壁厚 t</p> | <p>Q235B 类 R</p> | <p>Q355B 类 R</p> | <p>理论重量</p> |
|---|---|---|---|---|
| <p>50×50×2.0</p> | <p>2.0</p> | <p>2.0 ~ 5.0</p> | <p>3.0 ~ 5.0</p> | <p>2.79 kg/m</p> |
| <p>60×60×3.0</p> | <p>3.0</p> | <p>3.0 ~ 7.5</p> | <p>4.5 ~ 7.5</p> | <p>5.28 kg/m</p> |
| <p>80×80×3.0</p> | <p>3.0</p> | <p>3.0 ~ 7.5</p> | <p>4.5 ~ 7.5</p> | <p>7.07 kg/m</p> |
| <p>100×100×3.0</p> | <p>3.0</p> | <p>3.0 ~ 7.5</p> | <p>4.5 ~ 7.5</p> | <p>8.89 kg/m</p> |
| <p>100×100×4</p> | <p>4.0</p> | <p>8.0 ~ 14.0</p> | <p>10.0 ~ 16.0</p> | <p>12.06 kg/m</p> |
| <p>120×120×5</p> | <p>5.0</p> | <p>10.0 ~ 17.5</p> | <p>12.5 ~ 20.0</p> | <p>18.05 kg/m</p> |
| <p>150×150×6</p> | <p>6.0</p> | <p>12.0 ~ 21.0</p> | <p>15.0 ~ 24.0</p> | <p>27.03 kg/m</p> |
| <p>200×200×8</p> | <p>8.0</p> | <p>16.0 ~ 28.0</p> | <p>20.0 ~ 32.0</p> | <p>48.23 kg/m</p> |
| <p>250×250×10</p> | <p>10.0</p> | <p>20.0 ~ 35.0</p> | <p>25.0 ~ 40.0</p> | <p>76.50 kg/m</p> |
理论重量按 W = 0.0157 × t × (A + B − 2t) 计算,密度取 7.85g/cm³,可与直角管理论重量速查表和钢材理论重量表对照使用。
对比这两张表能看出一个规律:规格越大,R 角绝对值越大,但 R/t 比值趋近稳定。所以薄壁小方管的 R 角变化更敏感,2mm 壁厚时上下限差 3mm,落在 2~5mm 这个绝对区间里,一点点成型差异就会让观感差一截。这也是薄壁管做可视面时最容易露怯的原因。
五、R 角为什么影响结构性能:应力集中和角部减薄
角部是直角管受力时最容易出问题的地方,原因有三个:
一是应力集中。直角管四个转角在受弯时,内侧和外侧纤维的应力都远大于中部截面。R 角越小,理论上的应力集中系数越高。GB 50017-2017 计算方矩管时按 b 类截面查稳定系数,本身已经是折减后的结果,但构件若存在尖角塌陷,局部应力还会再放大。
二是角部减薄。冷弯时外侧纤维拉伸、内侧纤维受压折叠,壁厚在 R 弧处最薄。前面算过,100×100×4 平均 R 取 11mm 时,每个角的圆弧长约 14mm;200×200×8 平均 R 取 22mm 时每个角约 28mm。角部弧长越长,外侧拉伸累积越多,减薄越明显。这就是为什么壁厚负差超差往往从角部开始。
三是焊接熔透难度。R 角小到接近 1.0t 时,角部两根壁板之间近乎直角对拼,焊枪嘴伸不进去,根部未熔合概率明显上升。焊缝横向拉伸试验不合格,多数出在角部。
结论是:R 角不是纯外观指标,它同时是壁厚负差、焊接质量和局部强度的指示器。要量化 R 角偏小对承载力的影响,可以看方矩管壁厚负差控制里的算法,4m 柱壁厚减薄 10% 对应承载力下降约 9%。
六、R 角与镀锌层均匀性的关系
GB/T 6728-2025 首次把连续热浸镀锌型钢纳入标准范围,要求闭口型钢内外表面锌层重量均不小于 200g/m²。锌层厚度测的是平均和局部,角部恰恰是最容易出现局部偏低的位置。
原因有两条。一是锌液流动:热浸镀锌时锌液靠自重和浸镀助剂流动,尖角处锌液难以充分附着,容易形成锌层偏薄。二是锌层堆积规律:R 角过小的管材,出锌槽后角部边缘张力会把锌层往回拉,进一步加剧边缘减薄。业内经验是 R 角小于 1.5t 时,角部漏镀概率明显上升。
反过来,R 角饱满的管材,锌液能顺畅爬到外弧顶点再流平,角部锌层厚度更接近平均值,锌层附着力也更好。具体锌层分档可查GB/T 13912-2020对应的分档要求:3mm ≤ t < 6mm 时平均不低于 70μm、局部不低于 55μm。1μm 约合 7.2g/m²,可自行换算核对。
镀锌前必须验收 R 角,镀锌后就很难再分辨是成型问题还是镀锌问题了。顺序别搞反。
七、R 角与连接装配:贴合度、塞焊和螺栓孔位
方矩管做结构件,角部是节点传力的集中区,R 角规整度直接影响装配:
节点板贴合。用连接板、角钢加腋板包住方矩管转角时,连接板若按标准 R 角加工,而管材实际 R 角偏小,板件与管壁之间会出现缝隙,强行拼装后要么强制变形、要么螺栓拧不紧。
塞焊和角焊。角部两道焊缝的夹角由 R 角决定。R 角偏小则焊道更接近直角,焊脚不易饱满,容易出现咬边和未熔合。焊后打磨工作量也随之增加。
螺栓孔位。围栏、护栏、展架类构件往往在角部附近开孔固定。R 角偏小会导致孔位处的有效截面被削弱更多,Q355B 材料在这一块更明显。
激光切割。新版 GB/T 6728-2025 新增了激光与等离子切割的适配要求。方矩管角部开槽时,R 角过小容易在转角处产生应力集中导致开裂,回弹变形也更难控制。自动化产线上下料时,R 角一致的几何形状比尖角管更容易定位。
八、进场怎么验:四步法
R 角不像壁厚那样有直接读数,得靠比对和手感。实际操作分四步:
第一步,看端头。切口断面是观察 R 角最直观的位置。看四点:一是有没有明显的内侧折叠皱褶,二是外弧过渡是否平滑,有没有棱线,三是四角弧形是否一致,四是内圆角处有没有堆料。这四点正常才继续往下走。
第二步,用样板。车间通常备有按规格配好的 R 角样板。塞进角部,紧贴四边,能顺畅贴合不留明显缝隙即为合格。这是产线在线判定最常用的方法。
第三步,卡尺配塞尺。壁厚用卡尺在距端部不小于 100mm 处量,四个面各测一次;R 角过渡区用手感加塞尺判断有无塌陷。注意壁厚负差与 R 角要一起看,角部最薄处不达标就是成型不到位。
第四步,镀锌后复看。镀锌管到货后重点看角部有无漏镀、锌瘤、色差。GB/T 6728-2025 新增了镀锌层的复验规则,同一批里只要有一处角部漏镀,整批就存在争议。这条务必写进采购合同。
其他外观项如裂纹、折叠、结疤、麻点,可对照方矩管质量验收与外观缺陷的整表一起过。尺寸偏差与直线度、椭圆度则另有专表,见方矩管椭圆度与直线度验收。
九、报价阶段怎么把话说死
R 角这项最好在合同里明确,不要只写"执行 GB/T 6728-2025"。标准给的是区间,区间内不同水平的价格差别不小,写清楚才能拿到对应的价。可行的表述有三种:
一是指定区间,如 100×100×4 要求 R ≥ 11mm 且 ≤ 14mm,落在中档。
二是指定一致性,如同一批内四角 R 角极差不大于 2mm,同批不同根之间极差不大于 3mm。一致性往往比绝对值更能反映产线水平。
三是指定可视化等级,如镀锌管角部不得有漏镀,喷涂管角部流挂厚度与管身差异不大于 20%。
这三条与精致钢直角管为什么比普通方管贵里的溢价逻辑是一致的:R 角对应的成本在辊压成型辊型、定径机组压力控制和在线检测上,普通级不会为这部分买单。天津宏帆钢铁按新国标组织生产与验收,R 角、壁厚、外形、锌层四项随货提供实测数据,需要样品对比可先要一段实样再决定批量。
常见问题
直角管 R 角的国家标准是多少?
GB/T 6728-2025《结构用冷弯型钢》的截面图以 R 标注外圆弧半径、以 r 标注内圆弧半径,两者关系为 r = R − t。按该标准的分档口径,屈服强度不超过 320MPa 的钢,壁厚 ≤3mm 时 R 为 1.0t ~ 2.5t,壁厚 3mm 至 10mm 时 R 为 2.0t ~ 3.5t;屈服强度超过 320MPa 的钢对应为 1.5t ~ 2.5t 和 2.5t ~ 4.0t。由于标准给出的是区间,不指明具体数值时按区间验收即可。
R 角偏小会怎么影响承载力?
R 角本身不直接进入 GB 50017-2017 的承载力计算公式,但偏小的 R 角必然伴随角部壁厚减薄,外侧纤维拉伸累积更多。以 4m 计算长度、100×100×4 Q235B 方矩管柱为例,角部减薄 10% 对应轴压承载力下降约 9%,且这种减薄从外观上常常看不出来,必须靠卡尺在转角处实测。
R 角小会影响热浸镀锌吗?
会。锌液在尖角处流动性差,R 角小于约 1.5 倍壁厚时角部漏镀概率明显上升,出槽后边缘张力还会把锌层往回拉。GB/T 6728-2025 要求闭口镀锌型钢内外表面锌层重量均不小于 200g/m²,因此 R 角应在镀锌前完成验收,镀锌后就难以分辨是成型问题还是镀锌问题了。
现场用什么方法量 R 角?
常用三种。一是按规格配制的 R 角样板塞进转角,紧贴四边看贴合度;二是半径规逐点比对,判断落在哪一档;三是精度要求高时用三坐标或轮廓仪测量。产线在线判定以样板法为主,进场抽检可增加轮廓仪抽测。测量位置应在距端部不小于 100mm 处,避免端头变形干扰。
直角管四角的 R 角会不一样吗?
会。辊压成型时四个转角的辊压顺序和受力不同,即使设备精度正常,同一根管四角 R 角也存在自然差异。差异过大说明定径机组压力分布不均或辊型磨损。采购合同中可约定极差指标,例如四角极差不大于 2mm、同批不同根极差不大于 3mm,以此把一致性要求落到可判定范围。
喷涂和镀锌哪个更能体现 R 角差异?
喷涂更明显。喷涂管 R 角处漆膜流挂明显,尖角部位漆膜薄、流坠处堆积,角部轮廓硬;而镀锌管的锌层本身会填平一部分圆角过渡,视觉上差异被弱化。但镀锌对 R 角的机械性能要求更严,因为角部漏镀即形成腐蚀起点。两种表面处理的验收要分开做。
总结
直角管 R 角是外圆弧半径,与内圆弧半径 r 的关系是 r = R − t。GB/T 6728-2025 按屈服强度和壁厚把它分成四档,薄壁小规格的 R 角区间窄、变化敏感,大规格绝对值大但比值稳定。
R 角偏小会带来三个连锁后果:角部镀锌易漏、焊接根部易未熔合、外观观感降级;同时它必然伴随角部壁厚减薄,间接吃掉承载力。因此 R 角应该在报价阶段写进合同,或者至少约定四角与同批的一致性极差。进场时按"看端头、用样板、卡尺加塞尺、镀锌后复看"四步走,一根管基本就能判断产线水平。